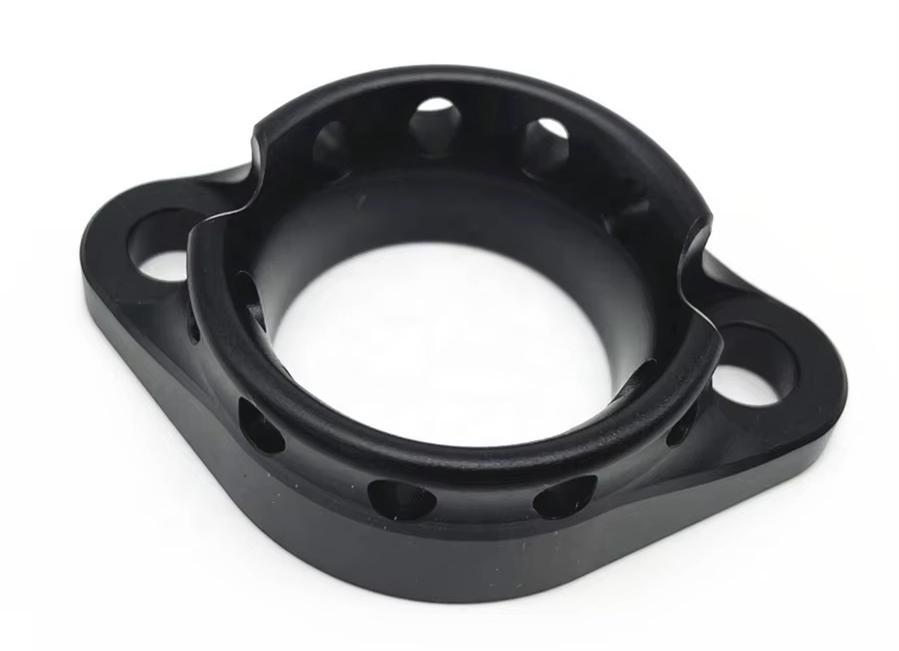
خدمات تراشکاری CNC
- تلرانس تا 0.002 ± میلیمتر
- تحویل سریع سفارش
- متخصص در هندسههای پیچیده
بهترین خدمات تراش سی ان سی را با ما تجره کنید
راه حل های سفارشی
ما در ارائه خدمات تراشکاری سی ان سی مناسب، برای مطابقت با مشخصات پروژه های منحصربفرد شما تخصص داریم و اطمینان حاصل می کنیم که مشتریان ما قطعاتی را دریافت می کنند که کاملاً متناسب با نیازهای آنها باشد.
دقت و صحت بالا
ماشینهای پیشرفته سی ان سی ما به دقت تا 0.002 ± میلیمتر دست مییابند و اطمینان میدهند که هر قطعه از بالاترین استانداردهای دقت و عملکرد برخوردار است.
تحویل سریع
ما اهمیت ضرب الاجل ها را درک می کنیم. یکپارچهسازی فرآیندهای تولید ما را قادر می سازد قطعات با کیفیت بالا را به سرعت تحویل دهیم و به شما کمک می کند تا در زمان بندی برنامه های خود بمانید.
بکارگیری طیف گسترده ای از مواد
هرگونه نیاز به ساخت قطعات فلزاتی، پلاستیکی یا مواد خاص داشته باشید، زنجیره تامین قوی ما مواد مناسب را برای کاربرد شما پیدا خواهد کرد.
قیمتگذاری رقابتی
ما خدمات تراشکاری سی ان سی با کیفیت بالا را با قیمت های رقابتی ارائه می دهیم؛ تا هم بهترین ارزش را در برابر سرمایهگذاری شما فراهم کرده و هم، هزینهها را متناسب با بودجهتان کنترل کنیم.
دسترسی کشوری
ما به خوبی برای خدمت به مشتریان در سراسر کشور مجهز هستیم و از ارتباطات روان و خدمات یکپارچه اطمینان می دهیم.
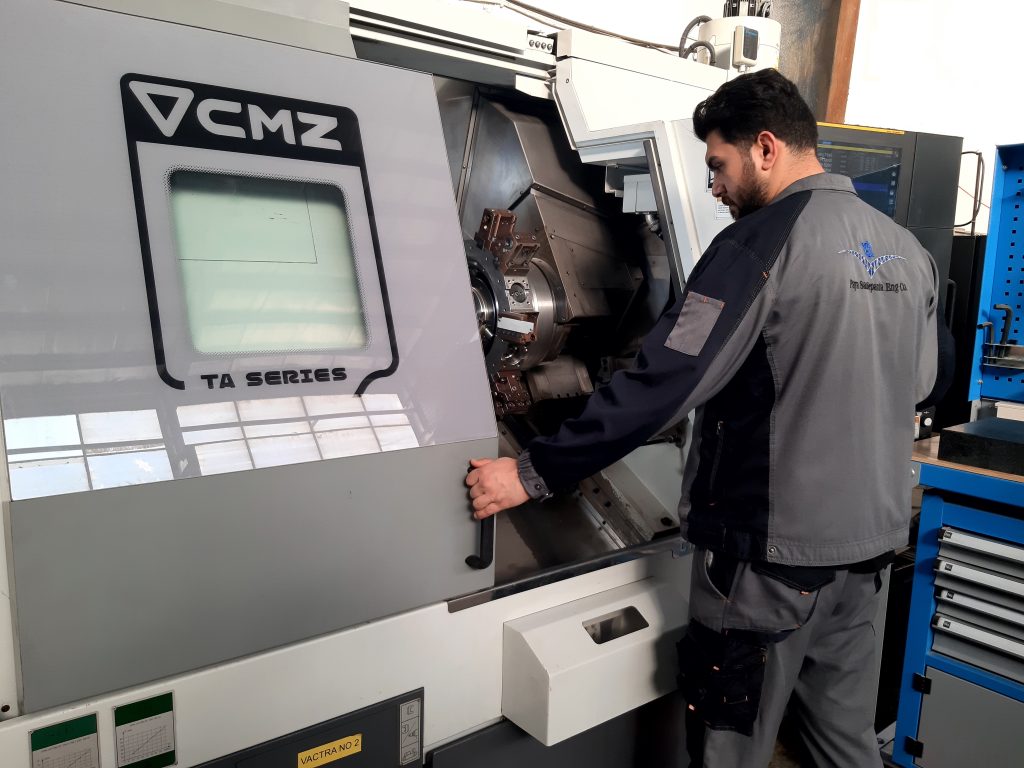
کارگاه تراشکاری CNC ما
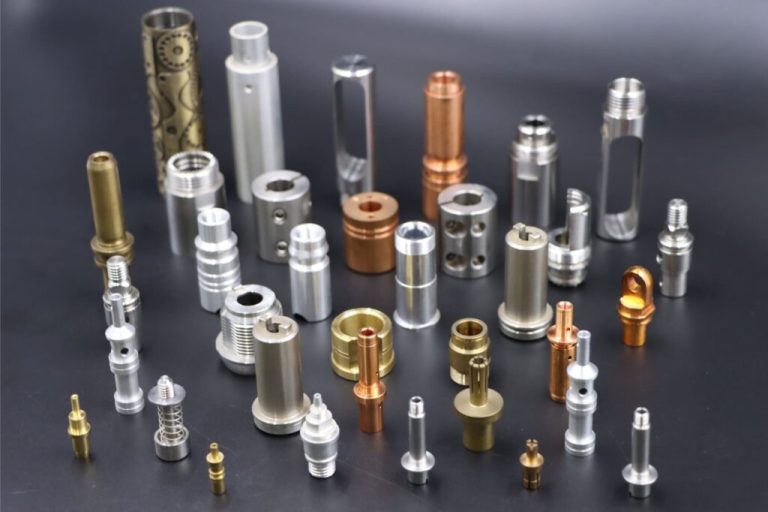
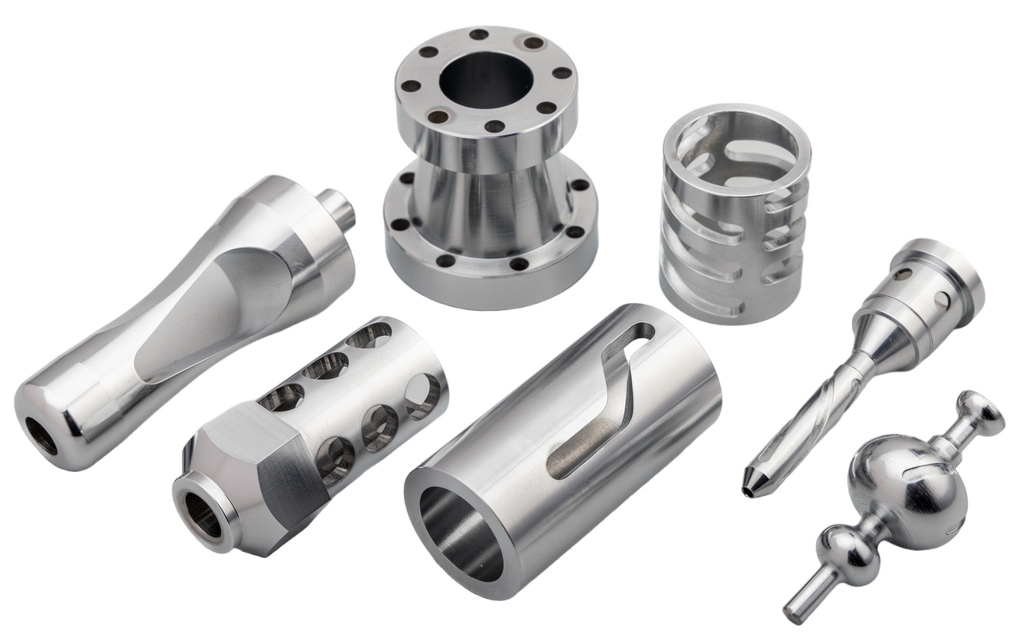
با دستگاه های تراش سی ان سی پیشرفته، ما به طور موثر، طیف متنوعی از پروژه ها را انجام می دهیم. تیم ما متشکل از متخصصین باتجربه بوده که نیاز شما به قطعاتی که سختترین مشخصات را داراست؛ برآورده میکنند، حتی برای در قطعاتی با هندسههای پیچیده، برتری دارند.
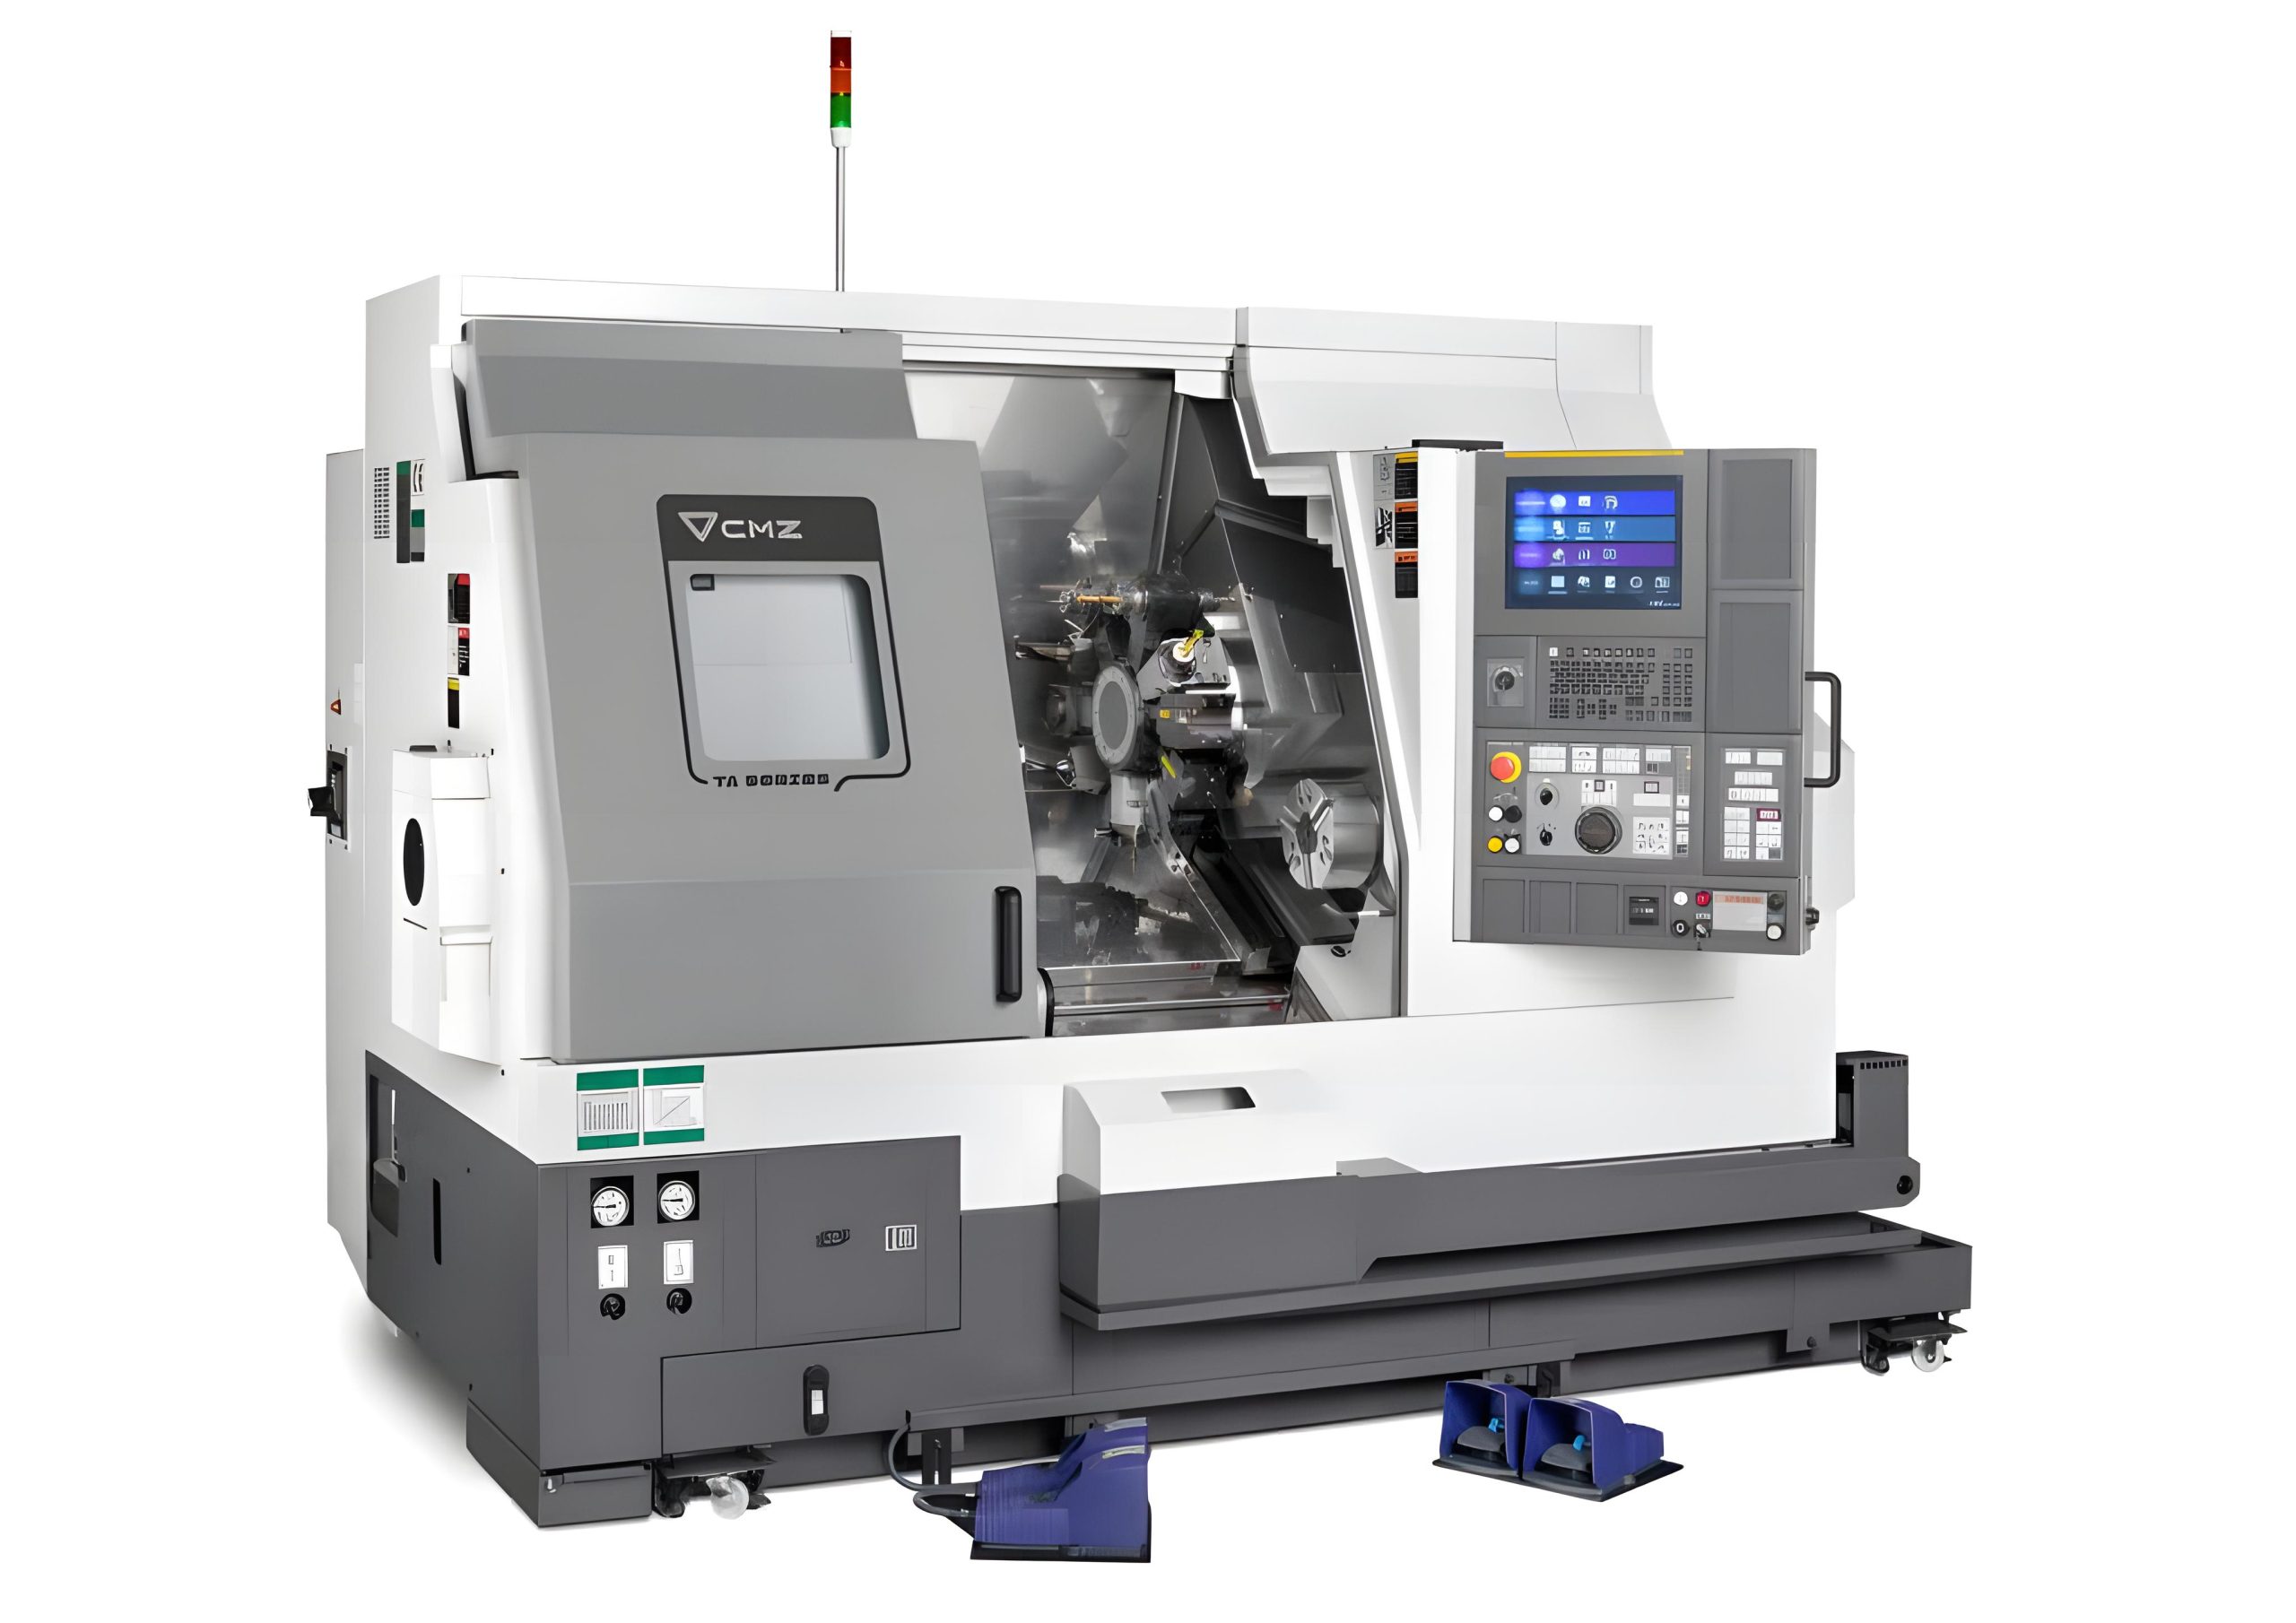
تجهیزات پیشرفته تراشکاری سی ان سی
توانمندهای ما در تراش سی ان سی
دقت و قابلیت اطمینان را با خدمات تراشکاری سی ان سی شرکت پایاسازه سپنتا تجربه کنید. فناوری پیشرفته ما کیفیت استثنایی را برای قطعات پلاستیکی و فلزی تضمین کرده؛ و نتایج ثابتی را ارائه می دهد؛ که می توانید به آن اعتماد کنید.
محدوده کاری ماشین تراش دستی
| محدودیت اندازه قطعه | واحد متریک | واحد انگلیسی |
|---|---|---|
| حداقل قطر قطعه | 2.0 mm | 0.0625 in |
| حداکثر قطر قطعه | 20 mm | 0.75 in |
| حرکت ماشینکاری (بر محور Z) | 1000 mm | 40 in |
| حداقل قطر سوراخ | 20 mm | 0.75 in |
| حداقل تلرانس | ±0.003 mm | ±0.0001 in |
| حداکثر سرعت اسپیندل | 20,000 rpm | — |
محدوده کاری تراش سی ان سی
| محدودیت اندازه اسمی | پلاستیک مطابق با استاندارد ISO 2768M | فلز مطابق با استاندارد ISO 2768F |
|---|---|---|
| 0.5mm ~ 3mm | ±0.1mm | ±0.05mm |
| > 3mm ~ 6mm | ±0.1mm | ±0.05mm |
| > 6mm ~ 30mm | ±0.2mm | ±0.1mm |
| > 30mm ~ 120mm | ±0.3mm | ±0.15mm |
| > 120mm ~ 400mm | ±0.5mm | ±0.2mm |
| > 400mm ~ 1000mm | ±0.8mm | ±0.3mm |
| > 1000mm ~ 3000mm | ±1.2mm | ±0.5mm |
| > 2000mm ~ 4000mm | ±2mm | — |
ما از استاندارد ISO 2768 برای ماشینکاری سی ان سی پیروی می کنیم.
انتخاب مواد برای تراشکاری سی ان سی
ما آمادگی داریم تا هرگونه قطعه مورد نیاز شما را از جنس فلز، پلاستیک یا کامپوزیت، با استفاده از تواناییهای پیشرفته ماشینکاری و تیم مجرب خود تولید و تحویل دهیم.
مواد فلزی در تراشکاری سی ان سی
| آلومینیوم (AL) | فولاد ضد زنگ (SUS) | فولاد کربن | آلیاژ مس | غیره |
|---|---|---|---|---|
| 1100 | 201 | 20# | H59 Brass | Nickel Alloy |
| 5052 | 303 | 45# | H62 Brass | Titanium Alloy |
| 5083 | 304 | P20 | T6 Red Copper | Magnesium Alloy |
| 6061 | 316 | 40CR | Beryllium Copper | – |
| 6063 | 321 | GCR15 | – | – |
| 6072 | 418 | Q235 | – | – |
| 7075 | 420 | Q345 | – | – |
| – | 440 | Q355 | – | – |
| – | 630 | 1215 | – | – |
| – | – | 1216 | – | – |
مواد غیر فلزی در تراشکاری سی ان سی
| متریالها | کاربرد |
|---|---|
| Nylon (PA) | مورد استفاده در منسوجات، قطعات خودرو، ماشین آلات صنعتی و کالاهای مصرفی |
| Polypropylene (PP) | مورد استفاده در بسته بندی، برچسب زدن، منسوجات، قطعات خودرو و ظروف قابل استفاده مجدد |
| Polyether Ether Ketone (PEEK) | مورد استفاده در هوافضا، خودرو، ایمپلنت های پزشکی و قطعات الکترونیکی |
| Polyurethane (PU) | مورد استفاده در عایق کاری، مبلمان، فضای داخلی خودرو، کفش و اجزای صنعتی |
| Teflon (PTFE) | مورد استفاده در ظروف نچسب، عایق الکتریکی، سیل و واشر |
| Polyoxymethylene (POM) | مورد در قطعات دقیق مانند: چرخ دنده ها، بلبرینگ ها و بست ها |
| ABS (Acrylonitrile) | مورد استفاده در قطعات خودرو، محفظه لوازم الکترونیکی مصرفی و آجرهای لگو |
| Polyphenylene (PPS) | مورد استفاده در قطعات خودرو، قطعات الکتریکی و کاربردهای صنعتی |
| Polycarbonate (PC) | مورد استفاده در لنزهای عینک، دستگاه های پزشکی، قطعات خودرو و تجهیزات محافظ |
| Acrylic (PMMA) | مورد استفاده در دستگاه های نوری، تابلوها، پنجره ها و آکواریوم ها |
| Bakelite (PF) | مورد استفاده در عایق های الکتریکی، محفظه های رادیو و تلفن و وسایل آشپزخانه |
| PVC | مورد استفاده در لوله ها، عایق کابل ها، کفپوش ها و دستگاه های پزشکی |
گزینه های فرآیندهای تکمیلی سطح برای قطعات تراش سی ان سی
فرآیندهای عملیات تکمیلی سطح بر روی قطعات تراشکاری CNC، نقش مهمی در بهبود کارایی، افزایش دوام و زیبایی ظاهری آنها دارند. در ادامه به برخی از رایجترین این فرآیندها اشاره میکنیم.
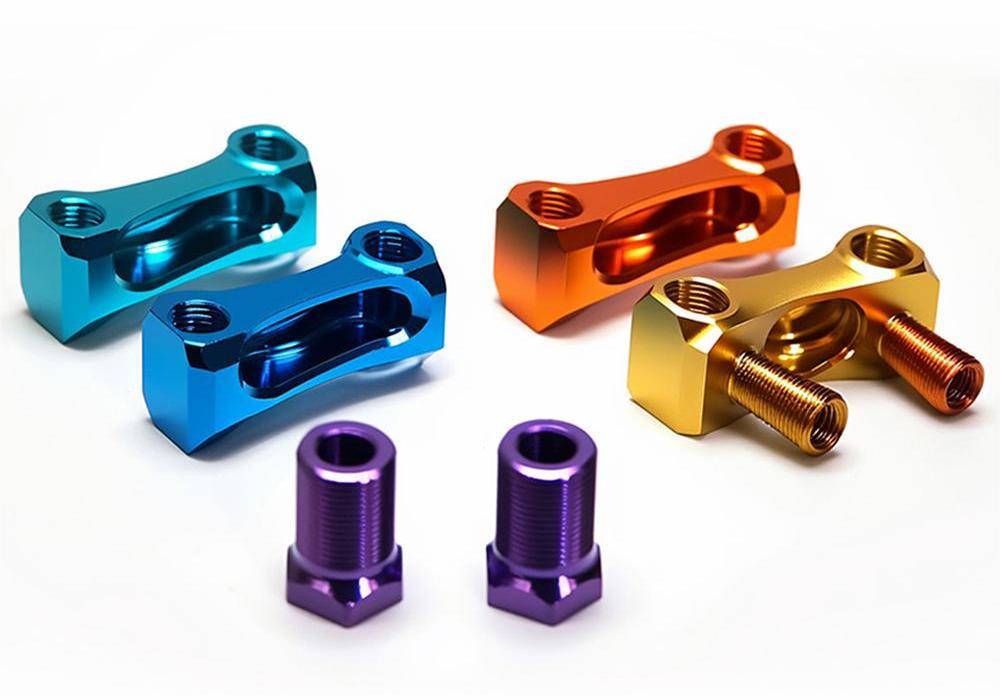
آنودایزینگ
یک فرآیند تکمیلی سطح، که مقاومت در برابر خوردگی، و سختی سطح را افزایش داده؛ در حالی که یک پوشش تزئینی نیز ایجاد می کند و معمولاً برای قطعات آلومینیومی استفاده می شود.
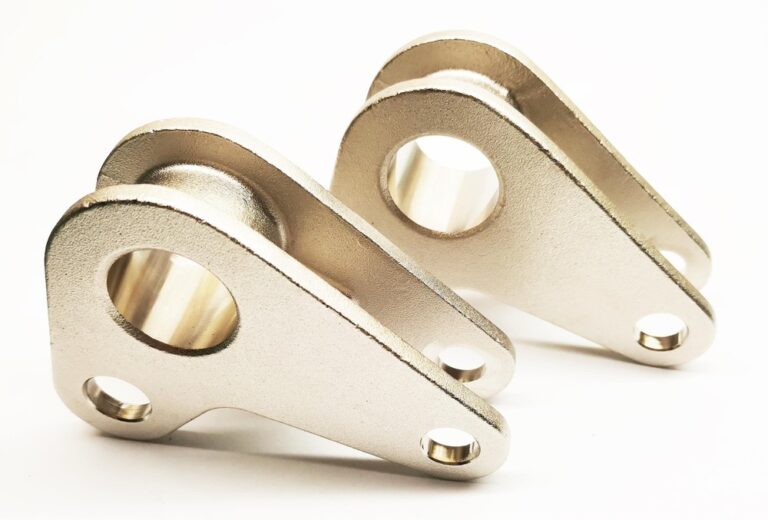
آبکاری
یک فرآیند تکمیلی سطح، که شامل پوشاندن قطعه با لایۀ نازکی از فلزاتی مانند: نیکل، کروم یا طلا می باشد؛ که باعث بهبود ظاهر، مقاومت در برابر خوردگی، و مقاومت در برابر سایش می شود.
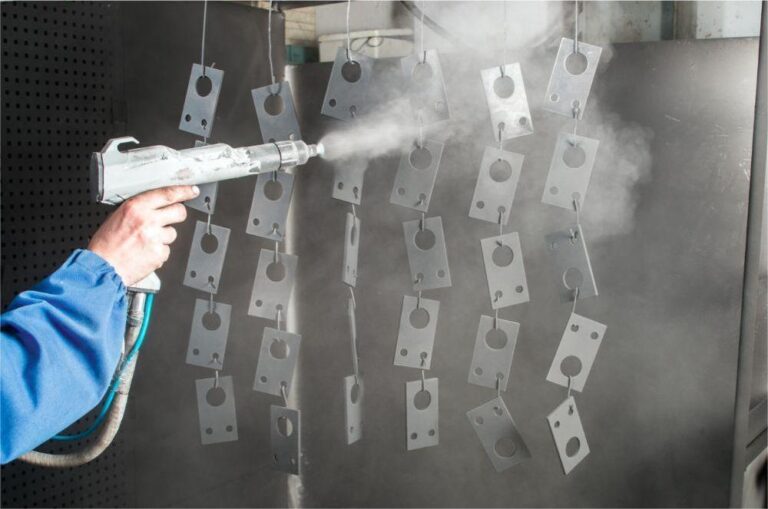
پوشش پودری
یک فرآیند تکمیلی سطح با استفاده از پودر خشک است. بدین صورت که سطح قطعه را با استفاده از الکتریسته ساکن باردار کرده و پس از پاشش پودر روی این سطح، آن را در معرض حرارت قرار داده تا پودر پخته شود. در این فرآیند، پوششی سخت، بادوام و یکنواخت ایجاد می شود. این فرآیند اکثراً برای اهداف حفاظتی و تزئینی استفاده می شود.
منفعل شدن
یک فرآیند محافظت شیمیایی بر روی سطح بوده که در درجه اول برای فولاد ضد زنگ بکار می رود. به این صورت که آهن آزاد را از سطح جدا کرده و مقاومت در برابر خوردگی آن را افزایش می دهد.
جلا دادن
یک فرآیند مکانیکی ست که سطح قطعه را برای دستیابی به یک پوشش بازتابنده و براق، صاف می کند. همچنین این فرآیند می تواند تا حدودی عیوب سطح قطعه را از بین ببرد.
سندبلاست/شات بلاست
یک فرآیند برداشت مواد زائد از روی سطح است که از مواد ساینده برای تمیز کردن بافت سطح استفاده شده تا چسبندگی رنگ را بهبود بخشده و یک لایۀ مات یکنواخت ایجاد شود.
پوشش اکسید سیاه
فرآیندی که در آن یک پوشش تبدیلی بر روی مواد آهنی ایجاد شده؛ تا بوسیلۀ آن مقاومت به خوردگی های ملایم برقرار و یک روکش مشکی جذابی بوجود می آید.
عملیات حرارتی
فرآیندهایی حرارتی مانند سخت کاری سریع (Quenching)، بازپخت و نرم سازی (Tempering)، نرم سازی کامل (Annealing) بر روی بعضی از فلزات که خواص فیزیکی و مکانیکی مواد را تغییر داده تا سختی، استحکام، و چقرمگی را بهبود بخشد.
حکاکی/علامت گذاری لیزری
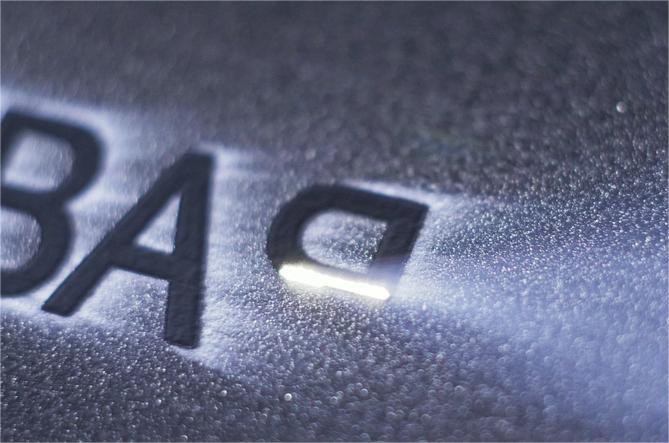
فرآیندی که در آن از فن آوری لیزر برای حک کردن طرحها، آرمها یا متون بر روی سطح قطعه برای شناسایی یا نام تجاری استفاده میشود.
فرآیندهای اضافی ما در ماشینکاری تراش سی ان سی
ما این خدمات اضافی را ارائه میدهیم تا اطمینان حاصل کنیم قطعات تراشکاری سیانسی ما با بالاترین استانداردهای کیفیت، دقت و کارایی برای نیازهای خاص شما تولید میشوند.

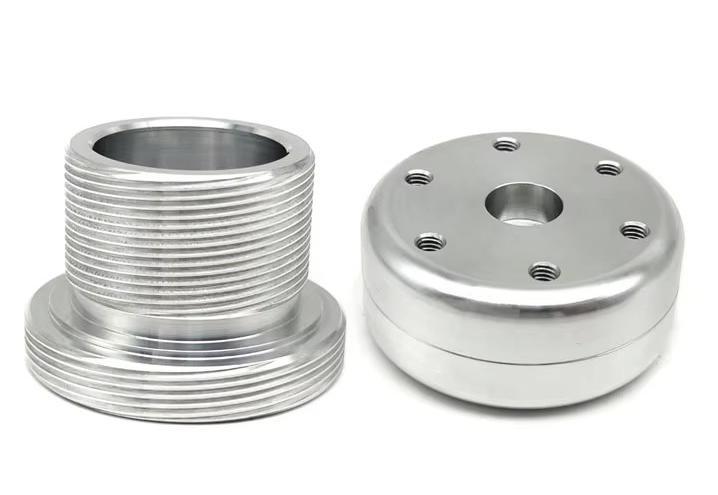
رزوه و قلاویز زنی (Threading and Tapping)
ایجاد رزوه های داخلی یا خارجی روی قطعات تراشیده شده.
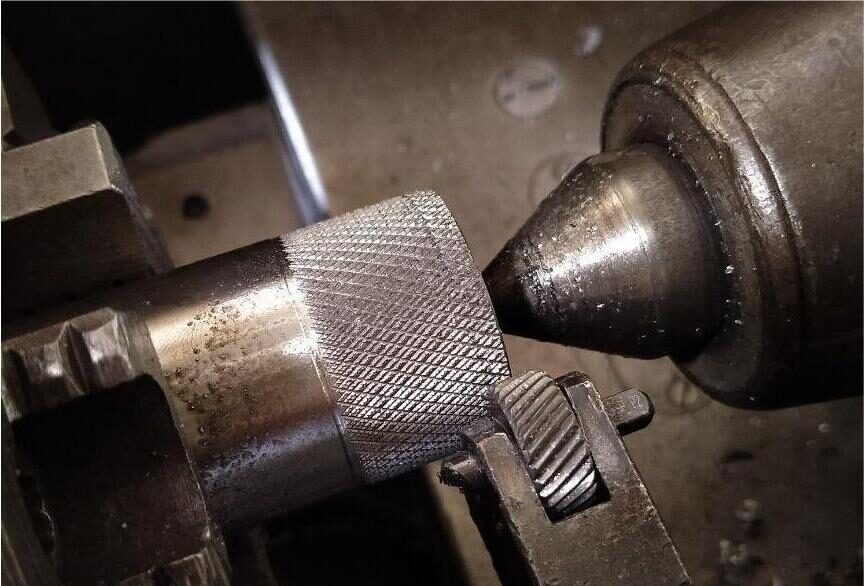
عاج زنی(Knurling)
فرآیند ایجاد یک سطح بافت روی قطعات استوانه ای که الگویی از برآمدگی های مستقیم، الماسی شکل یا برجسته روی قطعه کار فلزی ایجاد می کند.
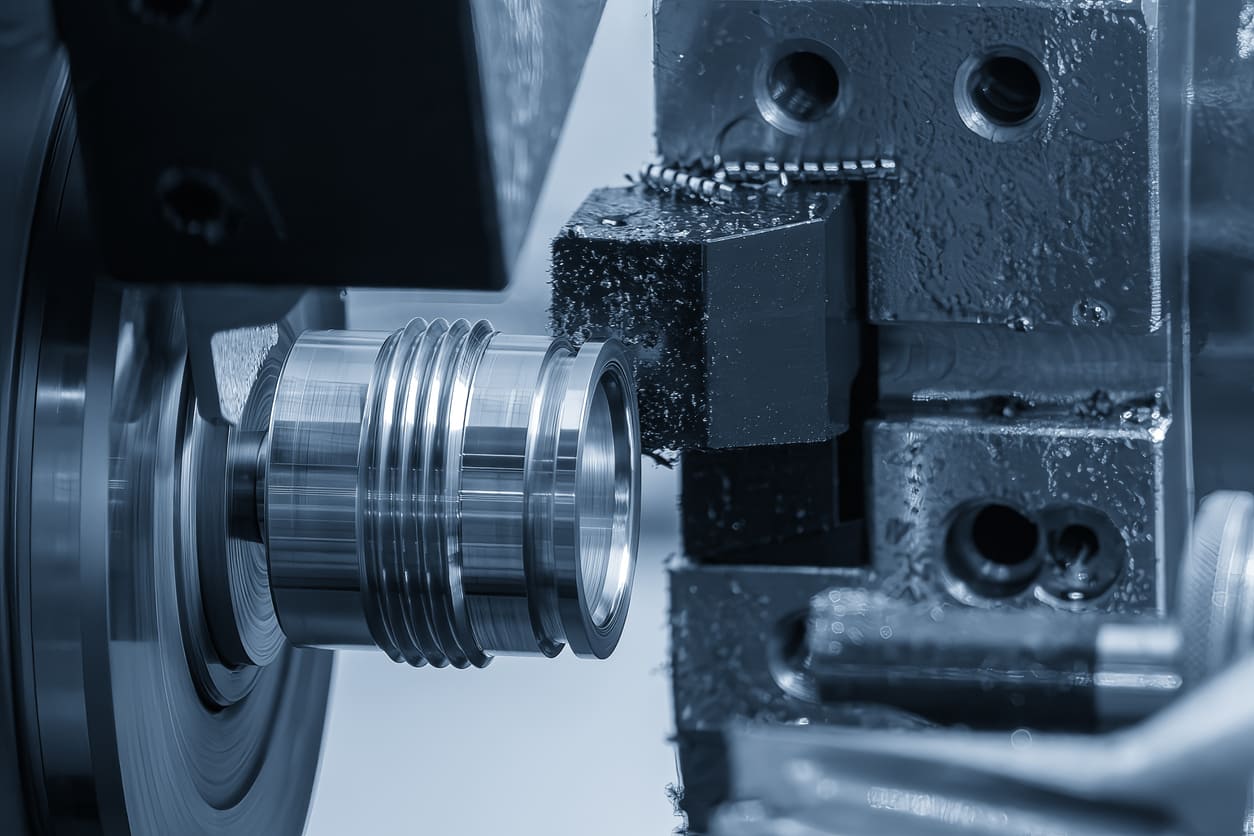
شیار زنی (Grooving)
فرآیند ایجاد بُرش و ایجاد شیارها یا فرورفتگیهای روی قطعه برای نگهداشتن حلقهها، سیل ها یا اهداف دیگر.

تراش قطعه و جدایش (Parting and Cut-off)
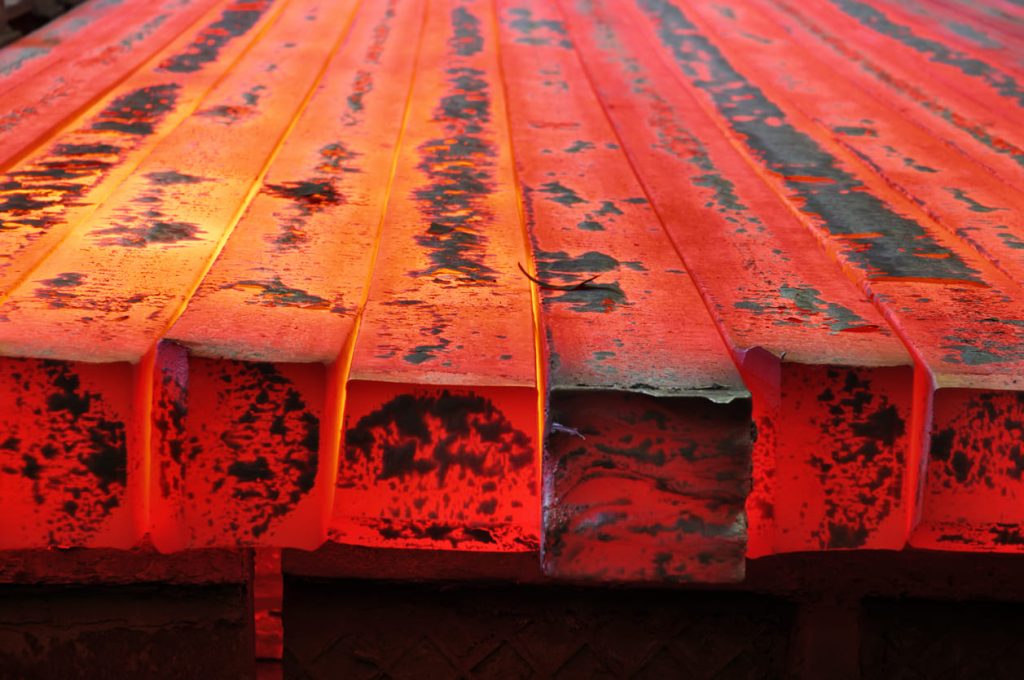
فرآیندی که روی دستگاه هایی مانند: تراش، فرز یا اره نواری انجام شده تا جدا کردن یک قطعه تمام شده از میله اولیه (شمش) یا برش دادن قطعه به طول های کوتاه تر مهیا گردد.
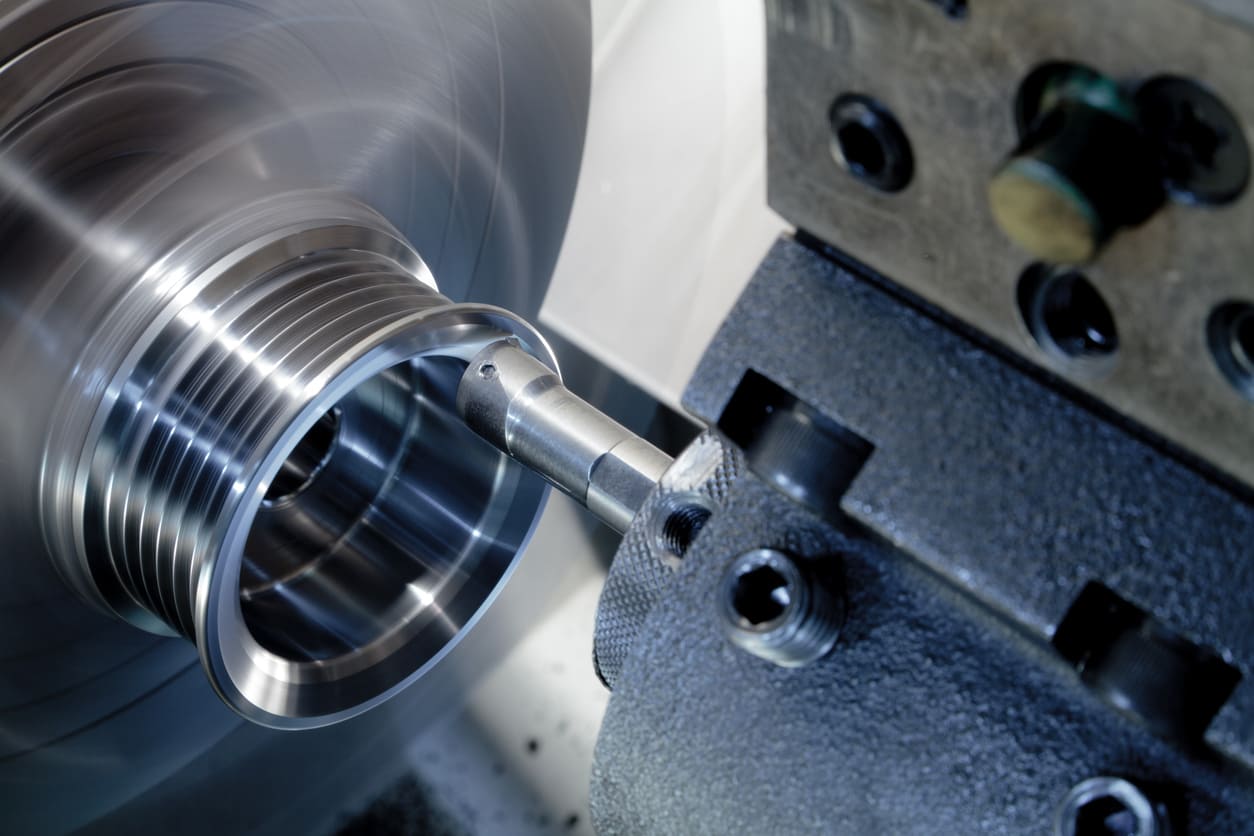
صاف کاری داخلی سوراخ (Boring)
فرآیندی جهت بزرگ کردن یا تکمیل قطر داخلی سوراخ های ایجاد شده با دقت بالا
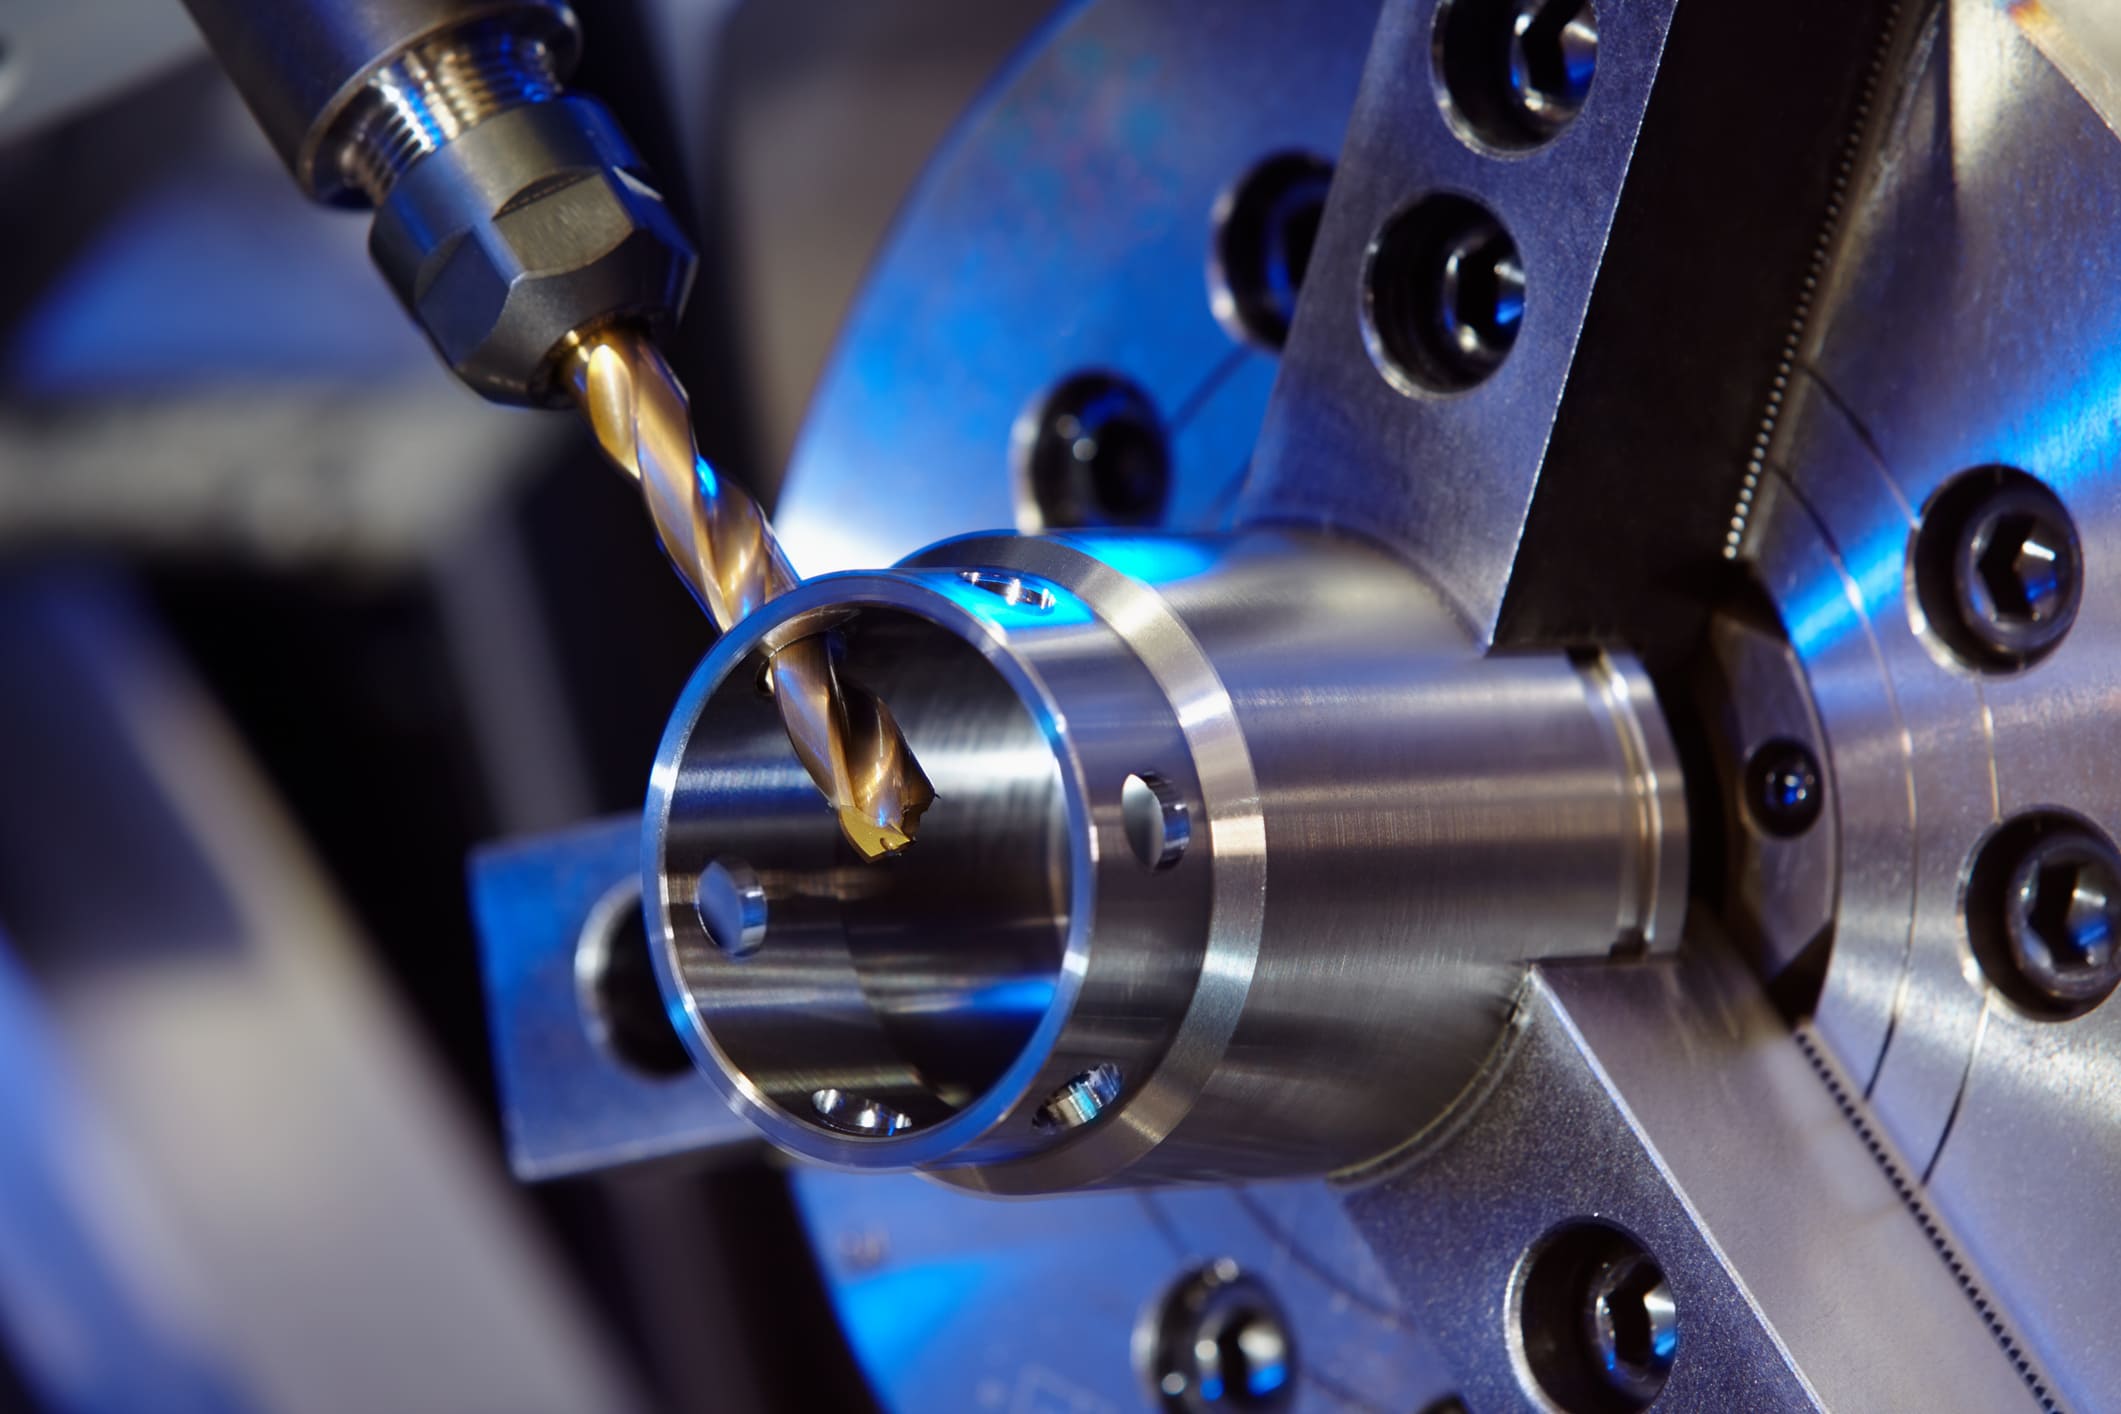
سوراخ کاری (Drilling)
فرآیندی جهت ایجاد سوراخ های دقیق با قطرها و عمق های مختلف
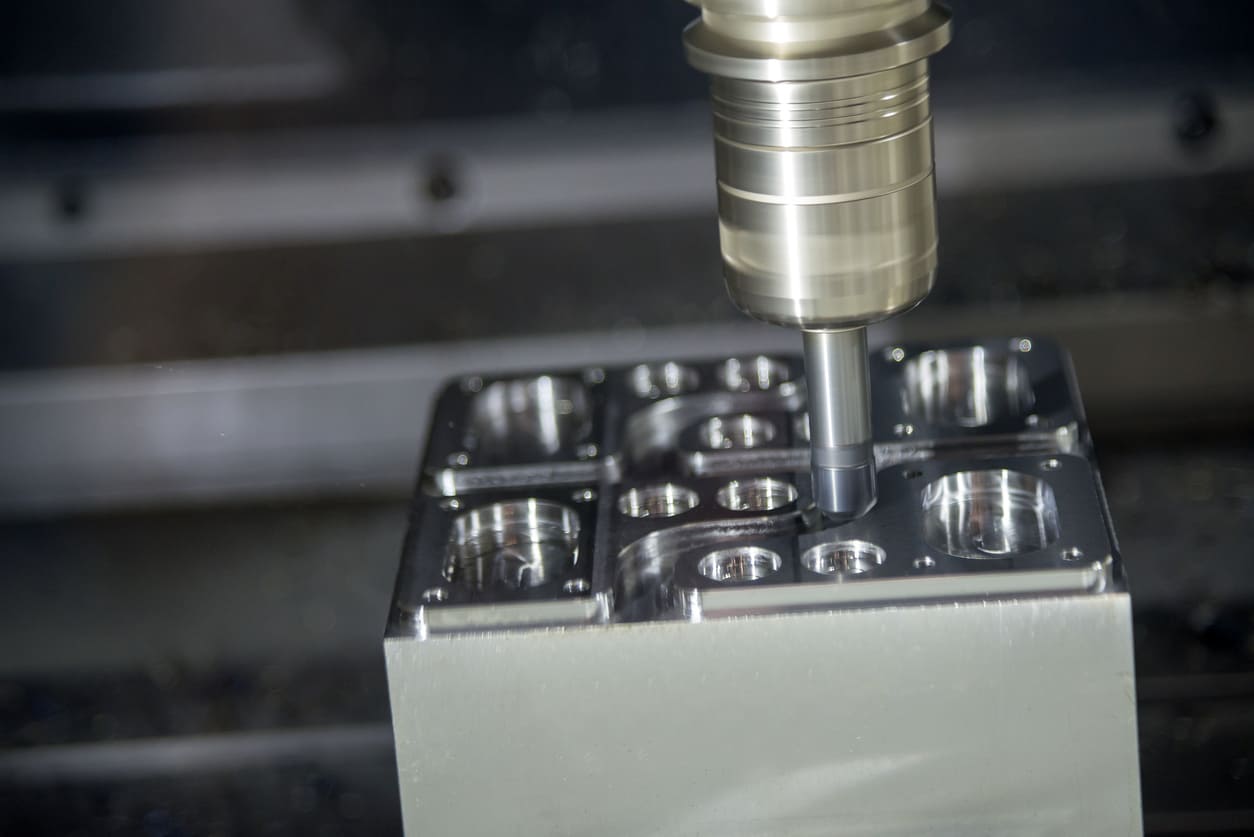
پرداخت نهائی سوراخ کاری (Reaming)
فرآیندی جهت صاف کردن و تکمیل سوراخ های داخلی برای رسیدن به تلرانس های دقیق
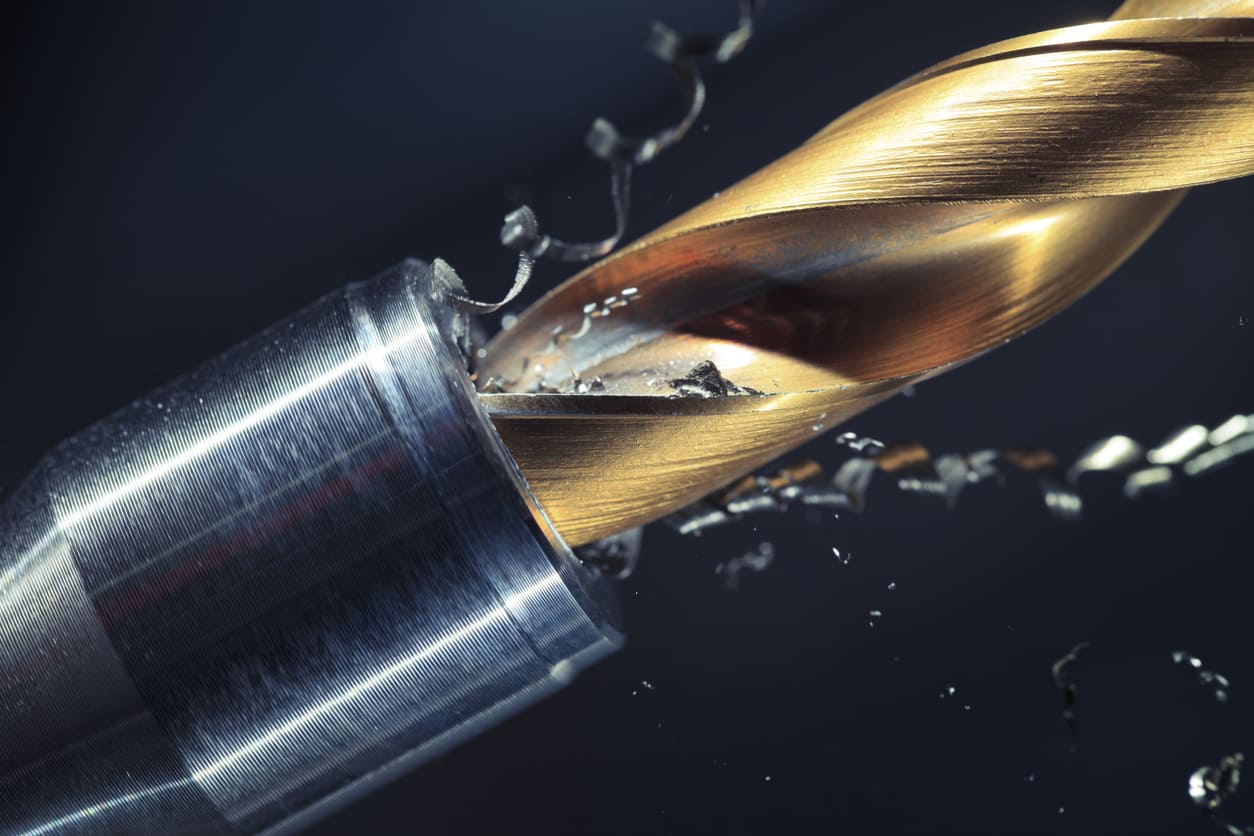
سوراخ کاری هم مرکز (Center Drilling)
فرآیندی جهت ایجاد یک سوراخ کوچک به عنوان نقطه شروع برای عملیات سوراخ کاری یا ماشینکاری بیشتر
برای شروع قیمت ماشین کاری سی ان سی خود آماده هستید؟
- تمامی اطلاعات و آپلودها، محفوظ و محرمانه هستند.
راهنمای کوتاه تراشکاری سی ان سی
چه در صنعت ماشین کاری سی ان سی تازهکار باشید؛ و چه به دنبال یک سرویس تراشکاری سی ان سی قابل اعتماد، این راهنمای کوتاه به گونهای ایجاد شده که درک کاملی و سریع از کل فرآیند تراشکاری سی ان سی را در اختیار شما قرار دهد. راهنمای جامع ما به شما کمک میکند تا پیچیدگیهای صنعت ماشینکاری سی ان سی را بررسی کرده و دانش ضروری را در اختیار شما قرار میدهد تا از اشتباهات رایج جلوگیری، و تصمیمات آگاهانه تری بگیرید.
تراش سی ان سی چیست؟
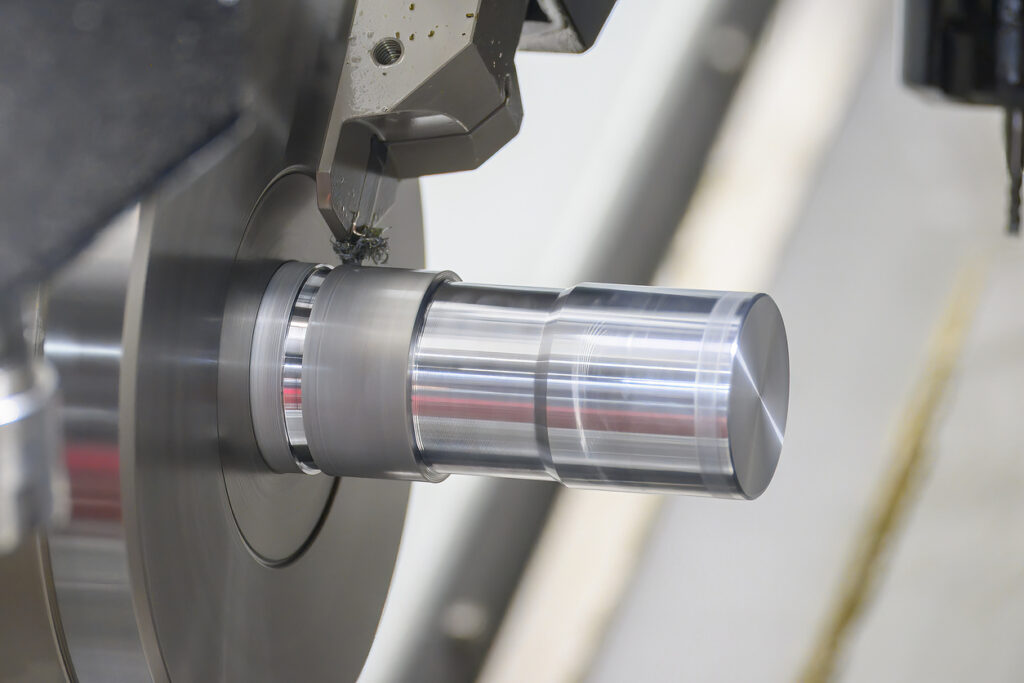
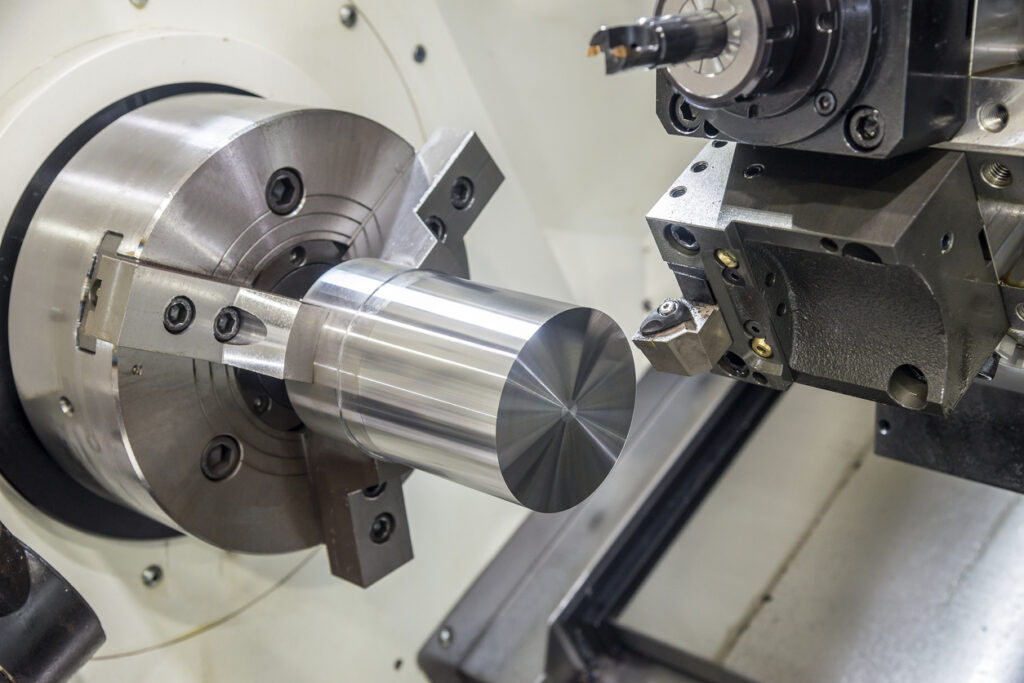
تراشکاری سی ان سی، یک فرآیند تولید کاهشی است؛ که از ماشینهای تراش تحت کنترل کامپیوتر برای تولید قطعات و اجزای استوانهای دقیق استفاده میشود. قطعه کار، که معمولاً یک میله فلزی، یا پلاستیکی است، در یک سه نظام محکم شده و با سرعت بالا میچرخد. یک ابزار بُرش، که توسط یک برنامه کامپیوتری کنترل میشود، در امتداد چندین محور حرکت میکند تا ماده را به شکل دلخواه درآورد.
مزایای تراشکاری CNC
۱. دقت و صحت بالا
این روند ماشین کاری با استفاده از کنترلهای رایانهای، کیفیت ثابت و حداقل انحراف از مشخصات طراحی را تضمین میکنند و آنها را برای کاربردهایی که نیاز به تحملهای سخت دارند؛ ایدهآل میکنند.
۲. کارایی و سرعت
اتوماسیون زمان چرخه را کاهش داده و توان عملیاتی را افزایش می دهد، که برای تولیدات کوچک و بزرگ مفید است.
۳. تکرارپذیری
هنگامی که یک برنامه سی ان سی ایجاد می شود، می توان از آن به طور مکرر برای تولید قطعات یکسان استفاده کرد. این تکرارپذیری برای حفظ ثبات در تولید و اطمینان از مطابقت هر قطعه با مشخصات مورد نیاز بسیار مهم است.
۴. تطبیقپذیری
ماشینهای تراش سی ان سی میتوانند طیف وسیعی از مواد، از جمله فلزات (آلومینیوم، فولاد، برنج، تیتانیوم)، پلاستیک و کامپوزیتها را بُرش دهند. این ماشین ها همچنین میتوانند هندسههای پیچیده، و طرحهای پیچیدهای را تولید کنند که دستیابی به آنها با تراش دستی دشوار یا غیرممکن است.
۵. مقرون به صرفه بودن
با سرمایه گذاری اولیه در ماشین آلات سی ان سی، صرفه جویی در هزینه طولانی مدت قابل توجه است. تراشکاری سی ان سی هزینه های نیروی کار را کاهش داده، ضایعات مواد را به حداقل رسانده و راندمان تولید را بهبود می بخشد؛ که منجر به کاهش هزینه کلی در تولید می شود.
۶. قابلیتهای پیشرفته
ماشینهای تراشکاری سی ان سی مدرن به ویژگیهای پیشرفتهای مانند: تغییر ابزار فعال مجهز هستند؛ که امکان انجام عملیات ماشینکاری اضافی مانند: فرز، سوراخکاری و قلاویز زدن را بدون نیاز به ماشینهای ثانویه یا تنظیمات فراهم میکند.
فرآیند ایجاد قطعات تراشکاری سی ان سی
در شرکت مهندسی پایاسازه سپنتا، ما از پیشرفتهترین ماشینهای تراش سی ان سی برای ارائه قطعات سفارشی با کیفیت بالا که دقیقاً مشخصات شما را برآورده میکنند، استفاده میکنیم.
1. طراحی و برنامه نویسی
- طراحی: فرآیند با طراحی قطعه شما شروع می شود؛ که معمولاً با استفاده از نرم افزار طراحی به کمک رایانه (CAD) ایجاد می شود. این طرح دیجیتالی شامل تمام ابعاد و مشخصات لازم میباشد.
- برنامهنویسی: فایل(CAD) سپس به یک برنامه تولید به کمک کامپیوتر (CAM) تبدیل میشود. این برنامه مسیرهای ابزار و دستورات ماشین مورد نیاز برای تولید قطعه را تولید میکند. مهندسان ماهر ما تضمین میکنند که برنامه برای دقت و کارایی بهینه شده است.
2. انتخاب و آماده سازی مواد
- انتخاب مواد: ما با طیف گسترده ای از مواد، از جمله فلزاتی مانند آلومینیوم، فولاد، برنج و پلاستیک کار می کنیم. انتخاب ماده به کاربرد قطعه و خواص مورد نیاز آن بستگی دارد.
- آماده سازی: مواد انتخاب شده، معمولاً به شکل میله یا میله، به طول مناسب بریده می شود و به طور ایمن روی چاک دستگاه تراشکاری سی ان سی نصب می شود.
3. عملیات تراش
- راه اندازی اولیه: دستگاه سی ان سی کالیبره شده، و سپس برنامه CAM بارگذاری می شود. تکنسین های ما یک آزمایش اولیه انجام می دهند تا مطمئن شوند همه چیز به درستی تنظیم شده است.
- تراشکاری: فرآیند تراش اولیه با چرخش دوک دستگاه با مواد با سرعت بالا آغاز می شود. یک ابزار برش که بر روی یک برجک نصب شده است، در امتداد سطح مواد حرکت می کند؛ تا مواد اضافی را برداشته و به قطعه شکل دهد.
- رویهکاری: این مرحله اولیه، شامل بُرش عرضی در انتهای قطعه کار برای ایجاد یک سطح صاف و صفحه مبنا است.
- تراشکاری خشن: ابزار بُرش، مقادیر زیادی از ماده را برای رسیدن به شکل تقریبی مورد نظر برمیدارد.
- تراشکاری نهایی: این مرحله شامل برشهای ظریفتر برای دستیابی به ابعاد نهایی و پرداخت سطح است.
- سوراخ زنی و شیار زدن: بسته به طرح، عملیات اضافه ای مانند: سوراخ کردن (بزرگ شدن سوراخ ها) و شیار (ایجاد برش های باریک) ممکن است؛ انجام شود.
4. کنترل کیفیت
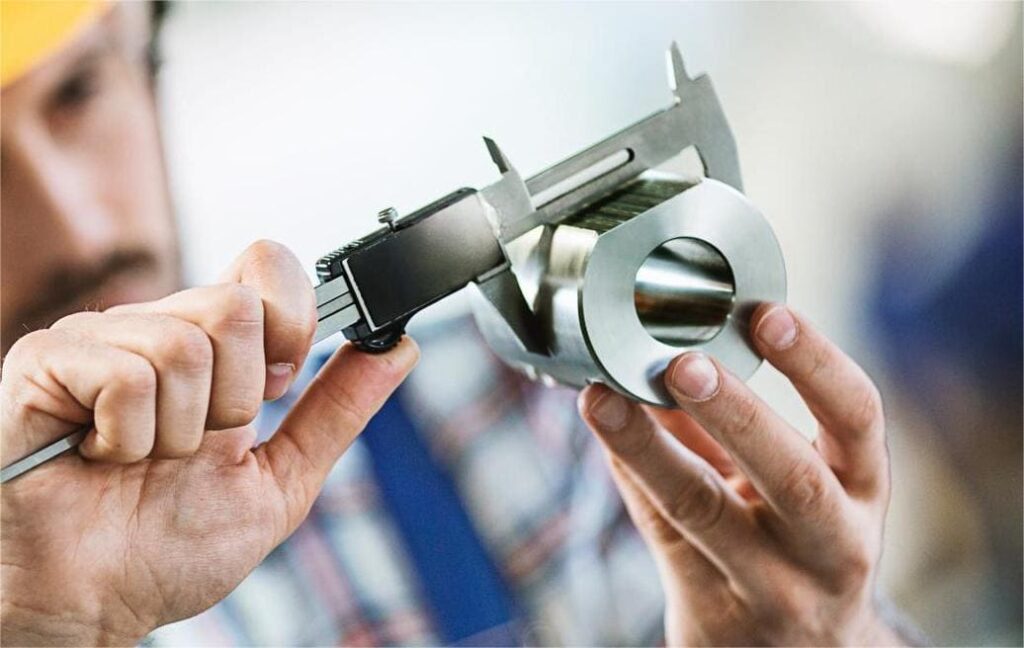
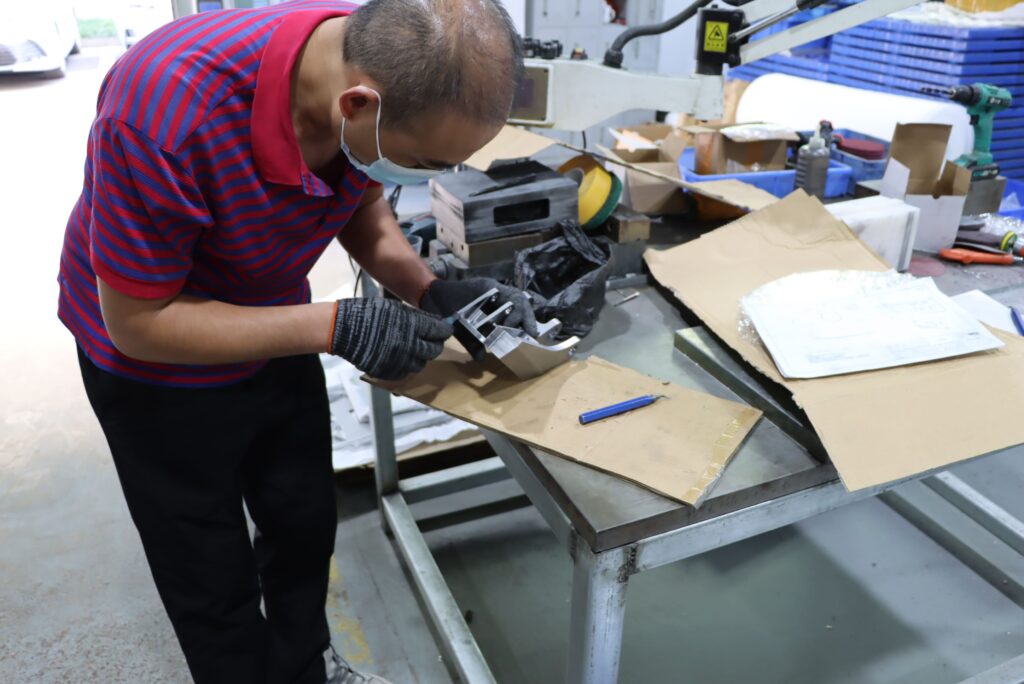
- بازرسی: در طول فرآیند تراشکاری، تکنسینهای ما از ابزارهای اندازهگیری دقیق برای بررسی قطعه استفاده میکنند. این امر تضمین میکند که ابعاد و تلرانسها با مشخصات مطابقت دارند.
- تنظیمات: در صورت مشاهده هرگونه مغایرت، تنظیمات دستگاه یا برنامه تراش انجام میشود.
5. عملیات تکمیل و عملیات پس از تراش
- پلیسهگیری: پس از تراشکاری، قطعه ممکن است لبههای تیز یا پلیسههایی داشته باشد که باید برداشته شوند. فرآیندهای پلیسهگیری، مانند غلتاندن یا صاف کردن دستی، برای اصلاح قطعه استفاده میشوند.
- عملیات پوشش گذاری روی سطح: بسته به نیاز شما، قطعه ممکن است تحت عملیات سطحی اضافی مانند: پولیش، آنودایز یا پوشش قرار گیرد؛ تا ظاهر و عملکرد آن بهبود یابد.
6. بازرسی نهایی و تحویل
- بازرسی نهایی: یک بازرسی نهایی کامل، تضمین میکند که قطعه، تمام استانداردها و مشخصات کیفی را برآورده میکند.
- بستهبندی و تحویل: قطعات تکمیلشده با دقت بستهبندی میشوند تا از آسیب در حین حمل و نقل جلوگیری شود و طبق برنامه به شما تحویل داده میشوند.
میز دستگاه CNC Lathe Bed
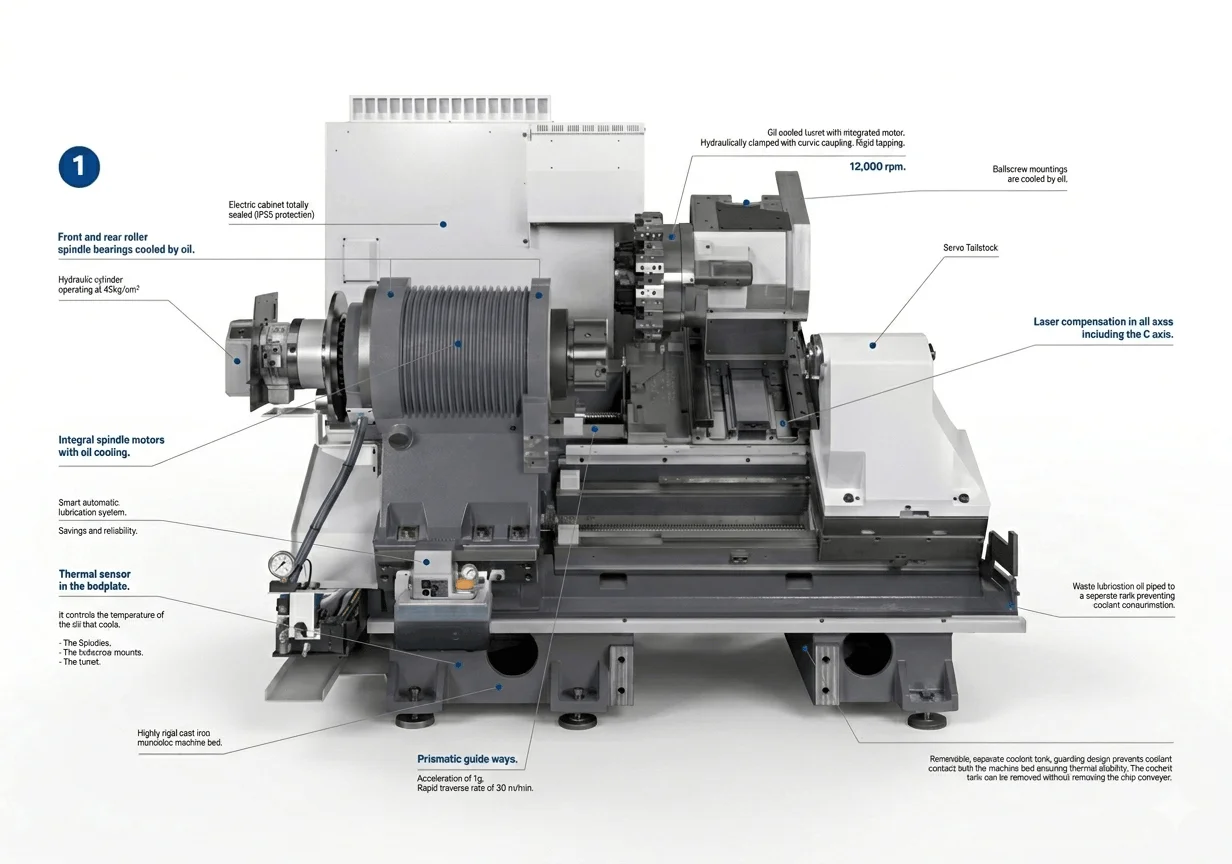
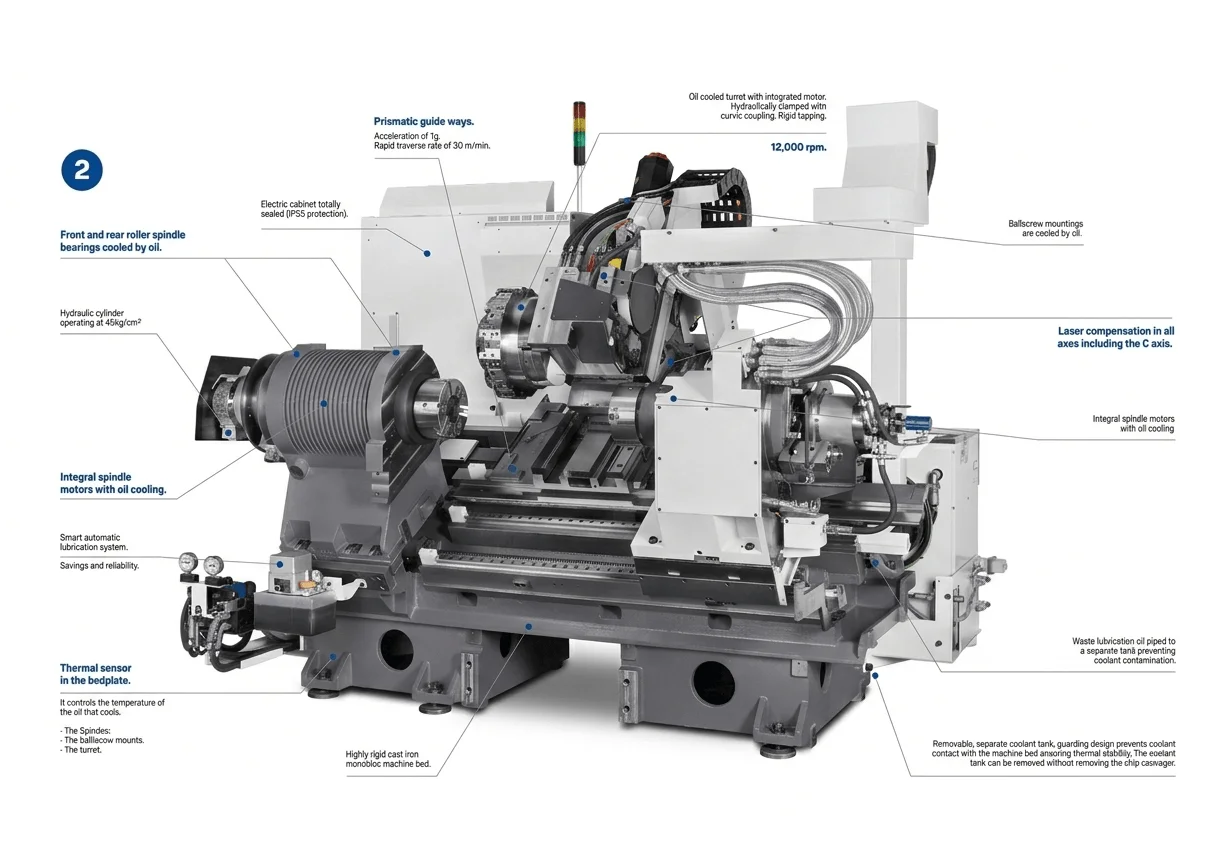
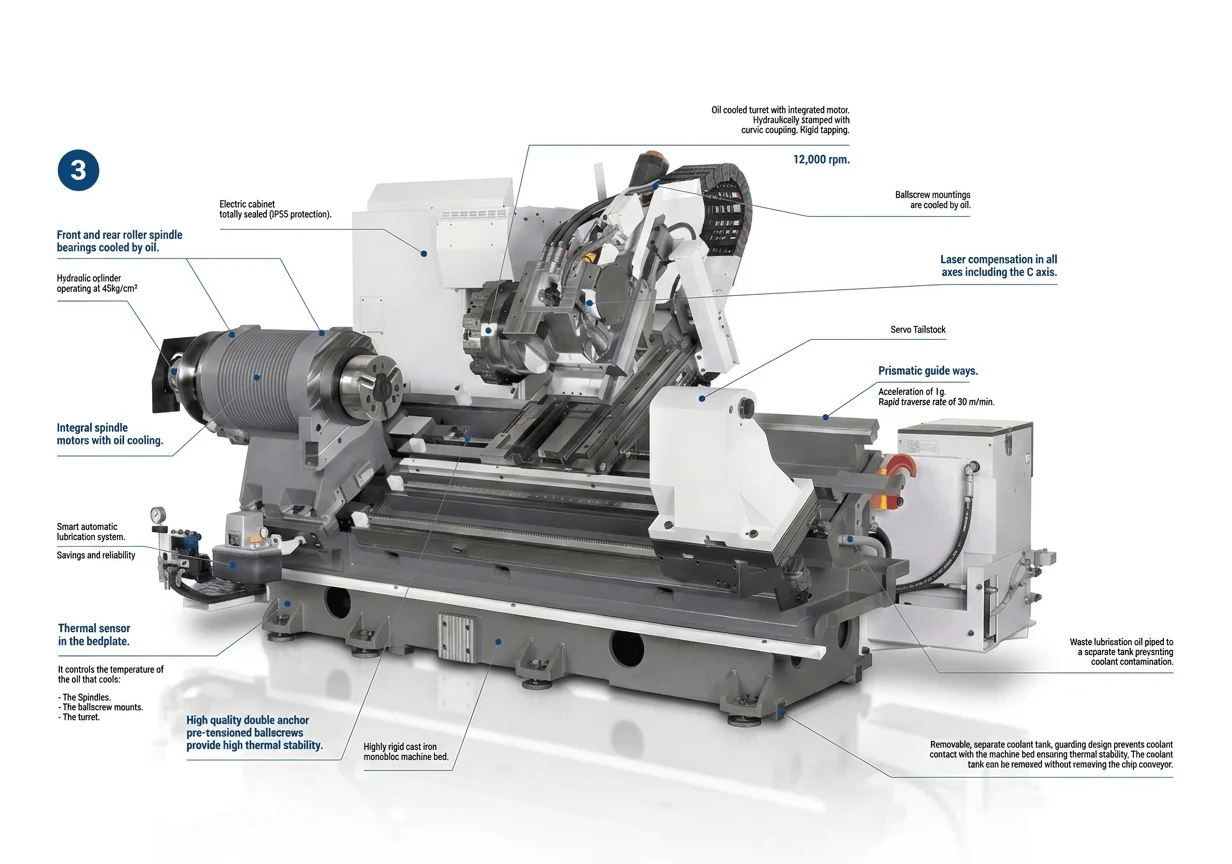
میز دستگاه تراش سی ان سی پایه و اساس دستگاه است. این میز، یک ساختار محکم، سفت و سخت است که برای حمایت از سر، دم و کالسکه طراحی شده است و از تراز و ثبات دقیق در حین ماشینکاری اطمینان می دهد. استحکام بستر برای حفظ دقت و ثبات در فرآیند ماشینکاری بسیار مهم است، زیرا لرزش و انحراف را به حداقل می رساند.
سَر محور اصلی Headstock
سر محور اصلی در یک انتهای میز تراش قرار دارد و شامل دوک اصلی است که قطعه کار را نگه می دارد و می چرخاند. همچنین مکانیسم های کنترل سرعت و چرخ دنده ها را در خود جای داده است. سرعت چرخش اسپیندل اصلی را می توان دقیقاً کنترل کرد تا با عملیات های مختلف ماشینکاری مطابقت داشته باشد و شرایط برش بهینه را برای مواد مختلف تضمین کند.
کالسکه ثابت دستگاه Tailstock
کالسکه ثابت در انتهای مخالف سَر قرار داشته و می توان آن را در امتداد تخت دستگاه حرکت داد. این قسمت، قطعه کار را با یک مرکز نگه داشته و ثبات بیشتری را به خصوص برای قطعات کار بلند فراهم می کند. همچنین این قسمت می تواند ابزارهایی مانند مته ها و گیره ها را در خود نگه دارد که امکان انجام طیف وسیع تری از عملیات ماشینکاری را فراهم می کند.
ارابه دستگاه Carriage
ارابه دستگاه یک سکوی متحرک است که ابزار برش را در امتداد بستر تراش نگه داشته و حرکت می دهد. این قسمت شامل چندین جزء است:
- Cross Slide یا سُرنده عرضی: به ابزار برش اجازه می دهد تا عمود بر محور ماشین تراش حرکت کند و عملیاتی مانند: رو به رو شدن با قطعه کار و جداسازی را ممکن می کند.
- Saddle یا زین: در امتداد بستر به موازات محور اصلی حرکت می کند و عملیات برش طولی را امکان پذیر می کند.
- Tool Post یا گیره ابزار: ابزار برش را در جای خود نگه می دارد و امکان تغییر سریع ابزار را فراهم می کند.
سه نظام Chuck
سه نظام یک وسیله گیره است که به سر محور اصلی متصل شده و در طول ماشینکاری، قطعه کار را به طور ایمن در جای خود نگه می دارد. سه نظام ها انواع مختلفی دارند مانند سه نظام سه فک، و سه نظام کولت، وجود دارد که هر کدام برای اشکال و اندازه های مختلف قطعه کار مناسب هستند. توانایی سه نظام در گرفتن محکم قطعه کار، برای ماشینکاری دقیق ضروری است.
گیرنده ابزار Tool Turret
گیرنده ابزار، یک نگهدارنده ابزار ایندکس دار است که روی کالسکه نصب شده است. این می تواند چندین ابزار برش را در خود جای دهد که امکان تغییر سریع ابزار را در طول فرآیند ماشینکاری فراهم می کند. توانایی برجک برای جابجایی سریع بین ابزارها، کارایی و تطبیق پذیری ماشین تراش را افزایش می دهد و عملیات ماشینکاری پیچیده را بدون دخالت دستی امکان پذیر می کند.
صنایع کاربردی تراشکاری سی ان سی
بدون توجه به صنعت، شرکت پایاسازه سپنتا، راه حل های سفارشی تراش سی ان سی را برای برآورده کردن نیازهای منحصر به فرد شما ارائه می دهد.
صنایع خودروسازی
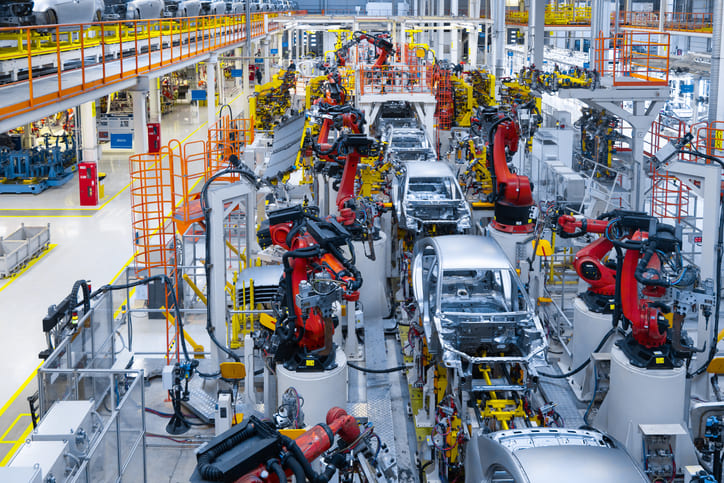
از قطعات موتور گرفته تا قطعات گیربکس، صنعت خودرو به شدت به تراشکاری سی ان سی متکی است. این فناوری تولید قطعات پیچیده با تلرانسهای کم را امکانپذیر میکند و اطمینان میدهد که وسایل نقلیه روان و کارآمد کار میکنند. به علاوه، توانایی تولید سریع حجم بالا، چرخش سی ان سی را برای بخش خودرو ایده آل می کند.
صنایع پزشکی
در زمینه پزشکی، دقت غیر قابل مذاکره است. تراشکاری سی ان سی برای ایجاد ابزار جراحی، ایمپلنت ها و دستگاه های تشخیصی استفاده می شود. مواد مورد استفاده اغلب شامل فولاد ضد زنگ، تیتانیوم و انواع پلاستیک های درجه پزشکی هستند که همه آنها می توانند دقیقاً ماشین کاری شوند تا استانداردهای سختگیرانه صنعت مراقبت های بهداشتی را برآورده کنند.
صنایع الکترونیک
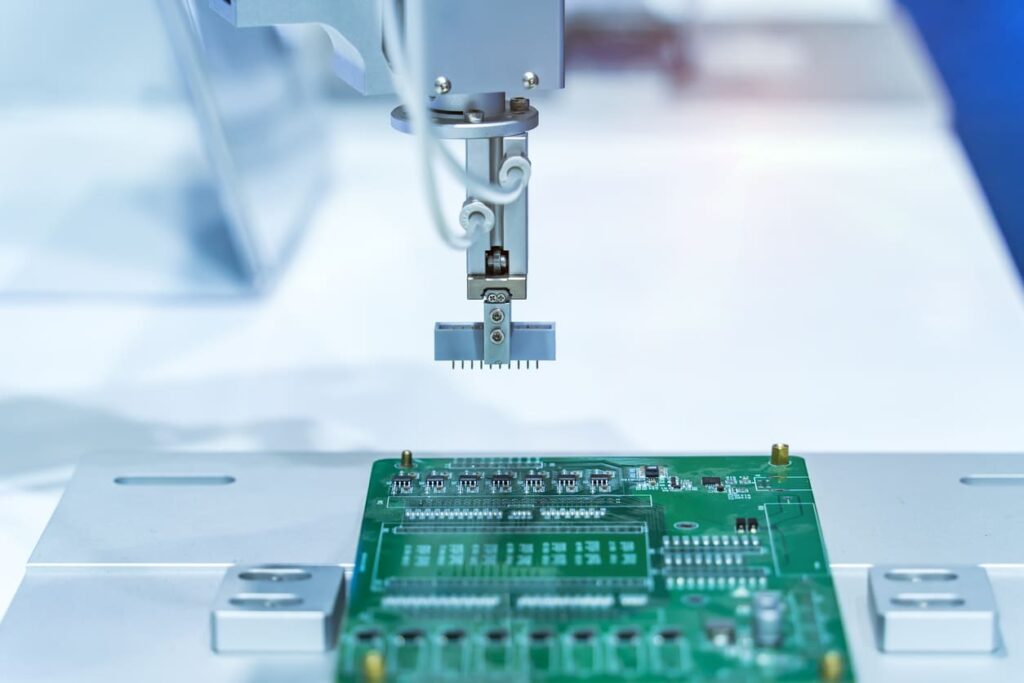
صنعت الکترونیک به قطعات کوچک و پیچیده با مشخصات دقیق نیاز دارد. تراشکاری سی ان سی برای تولید قطعاتی مانند کانکتورها، محفظه ها و اجزای مختلف نیمه هادی مناسب است. دقت ماشینکاری سی ان سی تضمین می کند که هر قطعه کاملاً در طراحی کلی قرار می گیرد و یکپارچگی دستگاه الکترونیکی را حفظ می کند.
صنایع نفت و گاز
برای بخش نفت و گاز، قطعات باید در محیط های سخت و شرایط سخت مقاومت کنند. تراشکاری سی ان سی قطعات مستحکمی مانند سوپاپ ها، کوپلینگ ها و فلنج ها را تولید می کند. توانایی کار با مواد مختلف از جمله فولاد ضد زنگ و آلیاژهای با استحکام بالا، تبدیل سی ان سی را به یک دارایی ارزشمند در این صنعت تبدیل می کند.
صنایع رباتیک
صنعت رباتیک از توانایی تراشکاری سی ان سی برای تولید قطعات پیچیده و دقیق سود می برد. خواه برای اتصالات، چرخ دنده ها یا سایر اجزای مکانیکی باشد، تراشکاری سی ان سی تضمین می کند که هر قطعه به طور یکپارچه در کنار هم قرار می گیرد و امکان عملکرد روان و عملکرد بالای سیستم های رباتیک را فراهم می کند.
تجزیه و تحلیل هزینه قطعات ایحاد شده به روش ماشین کاری سی انی سی
درک پویایی از هزینه تولید قطعات به روش ماشین کاری سی ان سی می تواند به شما در تصمیم گیری استراتژیک برای پروژه های خود کمک کند. برای تجزیه و تحلیل دقیق هزینه و یک استعلام قیمت شخصی، لطفا با تیم ما تماس بگیرید. ما اینجا هستیم تا به شما در یافتن مقرون به صرفه ترین راه حل ها برای نیازهای تولیدی خود کمک کنیم.
- هزینه مواد
- هزینه رفع اشکال (در برنامه نویسی و تنظیم پارامترهای ورودی)
- هزینه ابزارهای ویژه (هزینه شکل دهی ابزار با اشکال خاص)
- هزینه فرآیندها (زمان فرآیندها)
- هزینه نیروی کار (از جمله نیروی کار درگیر در رفع اشکال و تولید عادی)
- هزینه بازرسی (کار و ابزار بازرسی ویژه، مورد نیاز در حین فرآیند و پس از فرآیند)
- هزینه پس از فرآیند (صافی سطح، عملیات حرارتی و غیره)
- هزینه بسته بندی و حمل و نقل
مشکلات رایج در تراشکاری سی ان سی
انتخاب یک ارائهدهنده خدمات تراشکاری سی ان سی میتواند برای بسیاری از کسبوکارها یک تصمیم حیاتی باشد. چند سوء تفاهم عادی وجود دارد، که مشتریان اغلب با آنها مواجه شده و میتواند علیه آنها کار کند.
1. نادیده گرفتن تخصص و تجربه ارائه دهنده
راه حل: تجربه صنعتی، پروژه های گذشته، و تخصص ارائه دهنده در انواع خاصی از تراشکاری سی ان سی را پیگیری کنید.
2. نادیده گرفتن/چشم پوشی از اقدامات تضمین کیفیت
تاثیر: نتیجه دریافت قطعاتی است که با مشخصات مطابقت ندارند یا دارای ایراداتی هستند که منجر به تعمیرات پرهزینه و تاخیر می شود.
راه حل: اطمینان حاصل کنید که ارائه دهنده، اقدامات تضمین کیفیت قوی دارد.
3. انتخاب یک ارائه دهنده، صرفاً بر مبنای کمترین قیمت
تأثیر: اغلب منجر به بخطر افتادن کیفیت، خدمات و قابلیت اطمینان می شود.
راه حل: هزینه را با کیفیت، قابلیت اطمینان و شهرت ارائه دهنده متعادل کنید. به جای پایین ترین قیمت، به دنبال بهترین ارزش/کیفیت باشید.
4. همکاری با ارائه دهنده ای که کانال های ارتباطی با تامین کننده ای که ارتباطات روشن و شفافی ارائه نمی دهد.
تأثیر: سوء تفاهم و تأخیر در جدول زمانی پروژه، منجر به افزایش استرس و از دست رفتن مهلت های زمانی می شود.
راهحل: ارائهدهندهای را انتخاب کنید؛ که ارتباطات شفاف را حفظ کرده، بهروزرسانیهای منظم را ارائه می دهد و در مورد فرآیندها و جدول زمانی خود شفاف می باشد.
5. نادیده گرفتن اهمیت خدمات فرآیندهای بعد از تولید مانند: پرداخت کاری و بازرسی
تاثیر: می تواند منجر به دریافت قطعات ناقصی شود که نیاز به کار اضافی شده که افزایش هزینه و تاخیر را در بردارد.
راه حل: ارائه دهنده ای را انتخاب کنید؛ که خدمات جامع پس از فرآیندها را ارائه می دهد و می تواند قطعات را برای استفاده فوری تحویل دهد.
6. در نظر نگرفتن موقعیت جغرافیایی ارائه دهنده و لجستیک مرتبط با ارسال قطعات
تأثیر: می تواند منجر به هزینه های حمل و نقل بیشتر و زمان تحویل طولانی تری شود.
راه حل: برای اطمینان از تحویل به موقع و مقرون به صرفه، مکان ارائه دهنده و متغیری را در لجستیک حمل و نقل در نظر بگیرید.
سوالی دارید؟ ما یک مشاوره رایگان ارائه میدهیم!
- تمامی اطلاعات و آپلودها، محفوظ و محرمانه هستند.